宁安市华翠实业有限公司实木家具生产线工艺标准与品质管控流程解读
在实木家具制造领域,工艺标准与品质管控从来不是挂在墙上的标语,而是贯穿于每一块板材、每一道榫卯、每一次砂光中的硬性逻辑。作为深耕行业多年的制造企业,宁安市华翠实业有限公司在全屋整家定制与实木家具生产的实践中,逐步建立了一套可量化、可追溯、可复制的生产线管控体系。
实木家具的痛点从来不是“用不用实木”,而是如何控制含水率、如何规避开裂变形、如何在板木结合处平衡强度与成本。华翠实业的解决方案,是从源头木材分选开始,将含水率严格控制在8%-12%区间,并针对东北气候特征,对基材进行72小时平衡养生处理。
一、生产线关键工序的量化标准
在板木家具制造环节,我们并非简单地将实木与板材混用,而是遵循“大面用实木、内衬用板材”的结构逻辑。具体执行上,所有可见外框必须为实木指接材或直拼材,而抽屉侧板、背板等隐蔽部位则采用E0级多层板,既保证了视觉质感,又控制了整体形变风险。
- 铣型工序:刀具转速控制在8000-12000转/分,进给速度3-5米/分,确保线条顺滑且无烧焦痕迹。
- 砂光工序:采用五段式砂光,从120目逐级递进至320目,消除波浪纹,为涂装提供完美基面。
- 组装工序:所有榫卯配合间隙控制在0.1-0.2mm之间,超过0.3mm即判定为不合格,必须返工。
二、软体家居配套与安装服务的品控闭环
当软体家居配套介入到全屋定制中时,品质管控的维度变得更宽。我们要求沙发、床屏等软体部件与实木框架的衔接必须预留5mm的伸缩缝,避免因木材自然胀缩导致面料拉扯变形。每一批软体面料在裁剪前,都需经过色牢度与耐磨性抽检(马丁代尔测试≥50000转)。
在家具设计安装这一终端环节,华翠实业执行“三维复尺+模拟预装”制度。即安装团队在客户家完成精确测量后,将数据回传至工厂,通过CAD模型进行虚拟预组装,提前发现尺寸冲突或结构干涉问题。实测数据显示,这一流程将现场安装的返工率从行业平均的12%压降至3.5%以下,交付周期缩短了2-3个工作日。
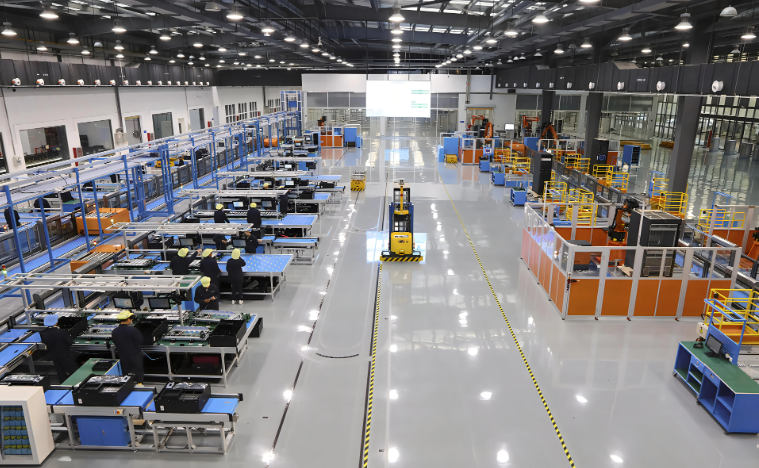
以一套典型的三室两厅全屋定制项目为例,传统模式下从下单到安装完成通常需要45天,且过程中容易出现板材磕碰、色差争议等问题。而依托上述标准化生产线与预装流程,华翠实业可将工期稳定在35天以内,同时将因工艺问题导致的客诉率控制在0.8%以内。这组数据背后,是每一道工序的数字化巡检——每个工位每日须提交12项自检记录,品控专员再按5%比例进行抽检复核。
工艺标准的价值,在于让每一次手工操作都有据可依;品质管控的意义,在于让每一件出厂的家具都能面对时间的检验。宁安市华翠实业有限公司:全屋整家定制,实木家具生产,板木家具制造,软体家居配套,家具设计安装——这不仅仅是业务范围的罗列,更是从原木到成品、从设计到落地的全链路责任承诺。