华翠实业实木家具生产线工艺标准与品控流程解析
走进任何一家建材卖场的实木家具区,导购口中的“全实木”“环保漆”“榫卯结构”几乎成了标配话术。但真正把板材切开、把漆面磨透、把五金件拆下来看,不同工厂的差距立刻显现。作为宁安市华翠实业有限公司的技术编辑,我在生产线旁盯了整整一周,想聊聊那些展厅里看不到的工艺细节。
原料分选:不只是“烘干”两个字
北方气候干燥,木材含水率控制是实木家具开裂变形的命门。华翠在原料仓里设了四道含水率检测点——从原木进厂时的便携式测湿仪初检,到锯材烘干后的平衡室复检,再到开料前的逐片扫描。烘干窑不是一烘了事,而是按树种(柞木、水曲柳、榆木)设定不同的基准曲线,比如柞木的终含水率必须压在8%-10%之间,波动超过±1%的板材直接降级用于背板或搁板,绝不让它流入主框架。
加工环节:公差与容错率
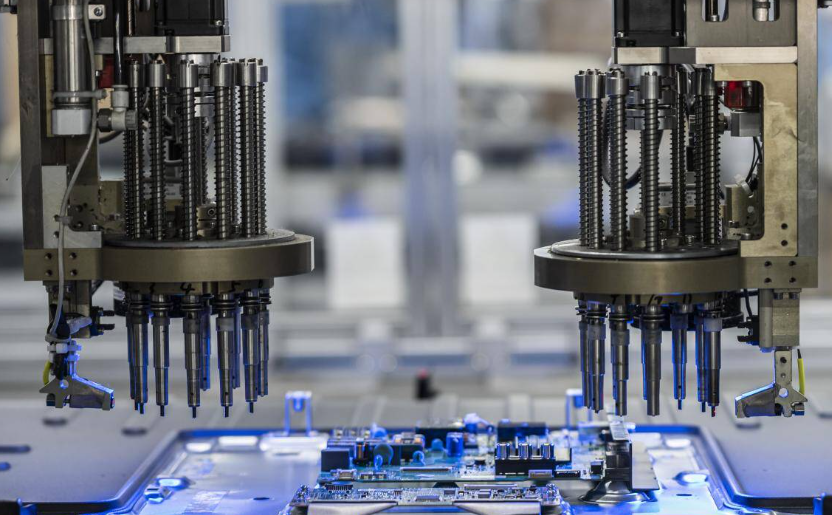
实木家具最怕“看着方正,一量歪斜”。华翠的数控加工中心(CNC)开榫精度控制在±0.15mm以内,但机器只解决效率,真正决定品质的是人工复检。每个部件在进入组装线前,都要过一道“拼装检验台”:工人用塞尺检查榫卯结合缝隙,超过0.2mm的必须退回修整。板木家具制造中常见的“贴皮掩盖拼接痕”做法,在这里被明令禁止——所有可见面一律用整块实木,抽屉侧板才允许使用稳定度更高的多层板,这是结构需要,不是偷工减料。
涂装与软体配套的隐性标准
漆面是实木家具的脸面。华翠的底漆采用“三底两面”工艺,每道底漆后必须经过240目砂纸手工打磨,再用400目精磨,最后一道面漆在无尘车间内以静电喷涂完成。漆膜厚度实测在80-100微米之间,既保证耐磨,又不至于厚到掩盖木纹。而软体家居配套的沙发、床垫,海绵密度按使用部位分别采购——坐垫用45D高弹棉,靠包用35D中软棉,框架连接处加装L型金属角码,这些细节在展厅里摸不出来,但坐两年后高下立判。
说到全屋整家定制,很多消费者误以为就是“柜子加床”。实际上,定制项目的品控难点在于异形件和现场安装。华翠的做法是:所有非标尺寸部件在工厂内先做一次“预组装”,拍照留档,再拆装打包。到了客户家里,安装队携带扭矩扳手,每个五金螺丝的拧紧力矩都有明确数值(比如衣柜铰链为8N·m,超过或不足都会影响门板垂直度)。家具设计安装不是把产品摆进去,而是让产品适应墙体误差——安装工手里常备0.5-3mm的调节垫片,就是用来处理这种现场问题的。
品控逻辑:抽检不如全检
批量生产的实木家具,抽检合格率99%看似不错,但意味着200件里可能有2件带着暗裂出厂。华翠的终检环节是“全检+破坏性抽检”:每件成品都要过一道强光手电照射检查表面瑕疵,同时每天随机抽取1-2件做结构承重测试(比如床头柜顶板静压150公斤维持24小时)。宁安市华翠实业有限公司的品控主管常说一句话:实木是活的,它要呼吸、要变形,我们的工作就是把这些“活”的部分控制在设计允许的范围内。
如果你正在考虑定制实木家具,我的建议很直接:别只问“是不是实木”,要问“主框架用的是什么树种”“拼板宽度是否超过8cm”“漆面是几底几面”“五金件是什么品牌”。这些答案比任何宣传册都诚实。华翠的生产线始终对客户开放预约参观——亲眼看到板材从原木变成家具的过程,比听一百句“我们质量好”都管用。