实木家具生产工艺流程及质量管控要点解析——以宁安市华翠实业有限公司为例
📅 2026-10-01
🔖 宁安市华翠实业有限公司:全屋整家定制,实木家具生产,板木家具制造,软体家居配套,家具设计安装
实木家具的品质差异,往往在开料那一刻就已决定。作为深耕行业多年的宁安市华翠实业有限公司,我们在实木家具生产、板木家具制造及软体家居配套领域积累了完整的工艺数据库。本文以华翠实业的生产线为样本,拆解从原木到成品的核心工序与质控节点。
一、木材处理与含水率控制
原木进厂后需经自然晾晒与窑干两阶段处理。华翠实业将成品含水率严格控制在8%—12%(视销售地气候调整),窑干阶段每4小时记录一次温湿度曲线,避免内裂。板木家具制造中的人造板部件则需提前48小时置于恒温恒湿房平衡应力。
- 选材标准:北美黑胡桃、白橡等硬木优先,含水率偏差>1.5%直接退回
- 养生期:精刨后静置72小时,释放加工应力
二、加工与涂装关键参数
开料采用CNC数控加工中心,榫卯配合公差控制在±0.2mm以内。涂装线使用水性UV漆,底漆打磨三次,面漆厚度60—80μm。软体家居配套的框架部分需额外做防潮封边处理。
常见问题集中在拼板胶合强度不足与漆面橘皮。前者多因涂胶量低于180g/㎡,后者与喷房温度低于18℃有关。华翠实业的做法是每批次做破坏性抽检,胶合强度须达10MPa以上。
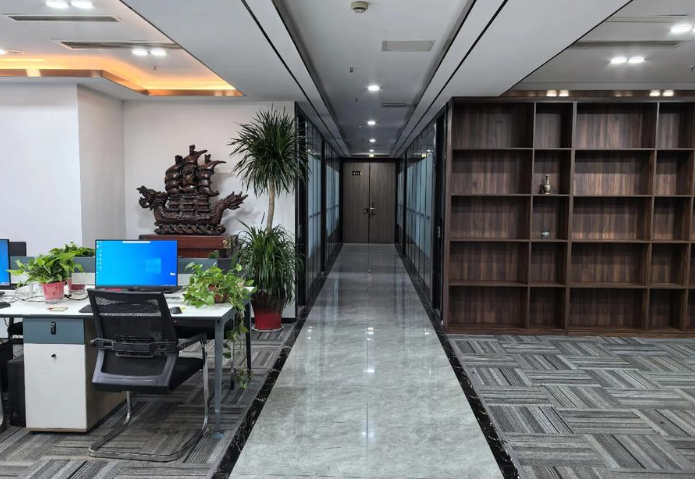
从全屋整家定制的视角看,家具设计安装环节同样影响最终体验。我们要求安装团队持证上岗,现场误差超过3mm即启动返工流程。实木家具生产从来不是单点工艺,而是含水率、公差、涂装、装配的系统平衡。